
在有机肥规模化生产过程中,颗粒松散易碎几乎是所有肥料厂都曾遇到的棘手问题。刚造好的颗粒从出料口落下就出现大量粉化,装袋运输后整袋肥料里粉末占比超过两成,不仅直接拉低成品品相,还会导致养分分布不均,农户施用时堵管、飘粉,严重影响产品口碑。很多企业反复调整设备参数却找不到根源,其实只要抓住有机肥造粒机的成型核心逻辑,结合对辊挤压造粒机的工艺优势,就能系统性解决颗粒松散易碎的痛点。
想要破解颗粒松散难题, 步要从原料端把好关,这也是很多生产车间容易忽略的环节。不少操作人员误以为只要把畜禽粪便腐熟后就能直接送进造粒机,却忽略了物料含水率、粉碎粒度、腐熟度这三个核心指标。对于肥料造粒机而言,物料含水率过高会导致颗粒内部水分过多,干燥后快速收缩开裂;含水率过低则物料缺乏基础粘性,挤压后无法形成稳定结构。
行业内通用的“手捏测试法”简单 :抓一把预处理后的物料用力攥紧,松开后能自然成团、轻碰才散开,此时含水率基本处于15%-20%的适宜区间,适配对辊挤压造粒机的干法成型要求。同时物料必须粉碎至20目以上,粗纤维占比过高的秸秆、菌渣原料,要提前过筛去除大块纤维,避免大颗粒在成型后形成内部空隙,直接导致颗粒一碰就碎。
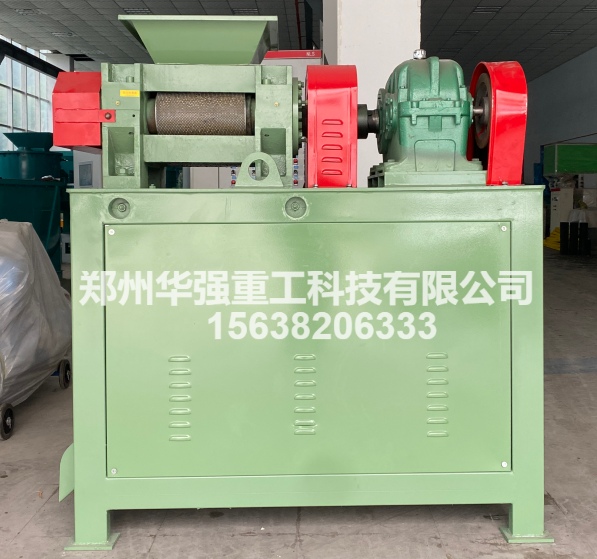
设备参数的精准调试,是有机肥造粒机产出高强度颗粒的核心。传统圆盘、转鼓类肥料造粒机依靠物料滚动粘合成型,本身挤压作用力不足,很容易产出内部孔隙多的松散颗粒,而对辊挤压造粒机依靠双辊高压强制成型,只要参数匹配得当,就能大幅提升颗粒密度。
首先要根据物料特性调整辊间压力,常规有机肥生产将挤压压力控制在5-10MPa区间,硬度较高的复混肥原料可提升至10-20MPa,压力不足会导致物料无法充分压实,颗粒内部结构疏松;其次要校准两个压辊的同步转速,避免转速差造成物料受力不均,部分颗粒成型不充分;还要定期检查辊面球窝的磨损情况,当球窝出现明显沟槽、凹陷时及时修复或更换,防止磨损部位压力分布不均,产出大小不均、强度不足的残次颗粒。不少郑州本地的有机肥生产企业,通过将老旧肥料造粒机升级为对辊挤压机型,搭配精准的压力调控,直接将颗粒抗压强度从原来的15N提升至25N以上,远高于行业合格标准。
很多企业为了提升效率,将刚造好的颗粒直接送入120℃以上的高温烘干机,颗粒表面水分瞬间蒸发形成硬壳,内部水分无法及时排出,冷却后必然出现大量裂纹。采用“低温慢速干燥”的阶梯式工艺,前段用50-80℃温度缓慢烘干,让内部水分平稳迁移至表面,既能避免裂纹产生,还能保护有机肥里的有益菌活性。冷却环节采用逆流式冷却设备,让颗粒均匀降温,避免内外温差过大产生热应力导致破碎。输送和包装环节选用皮带输送机这类平稳输送设备,降低颗粒跌落高度,减少机械碰撞带来的不必要损耗。
对辊挤压造粒机凭借常温高压成型、无需大量添加粘合剂的特性,不仅能稳定产出高强度、不易碎的肥料颗粒,还能省去传统肥料造粒机所需的高能耗烘干环节,帮助企业在提升成品品质的同时,进一步降低长期生产运营成本。


业务咨询:156 3820 6333 邮箱:807586248@qq.com 地址:河南省郑州市荥阳市乔楼镇万山路313号
版权所有 郑州华强重工科技有限公司豫ICP备17043036号-31


