
年产10万吨粉剂有机肥生产线,专门针对猪粪高含水率、高粘性的物料特性做全流程优化,无需复杂的造粒烘干工序,就能将大量猪粪转化为符合行业标准的商品化粉状有机肥。
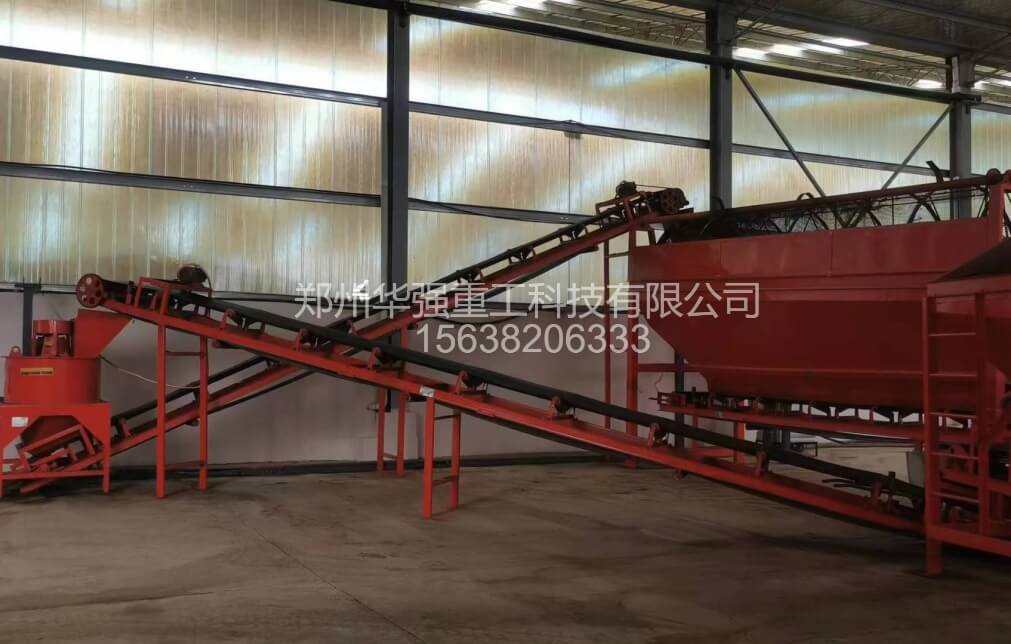
整条生产线的核心环节分为原料预处理、高温好氧发酵、后处理精细加工和成品自动化包装四大模块,所有设备的产能按年处理10万吨成品肥的目标精准匹配,保障全年连续稳定运行。原料预处理工段是整条产线适配高湿猪粪的基础,新鲜猪粪先经过固液分离机进行脱水处理,将物料含水率初步调控在60%左右,之后送入铲车料仓,通过定量输送系统送入半湿物料粉碎机,将结块的猪粪和搭配的秸秆、菌渣辅料充分粉碎,把物料粒径控制在2mm以下,同时完成初步的混合调配,为后续发酵工序创造均匀的物料条件。
高温好氧发酵工段是决定粉剂有机肥腐熟品质的核心环节。年产10万吨的粉剂生产线,普遍配置大跨度智能槽式翻抛机作为核心发酵装备,搭配槽底强制曝气系统和自动温控监测装置,翻抛过程中同步为物料补充氧气,让猪粪在7-15天内完成充分的高温腐熟,彻底杀灭物料中的虫卵、有害病菌和草籽,完全达到有机肥腐熟标准。发酵车间配套密闭棚体和生物滤池除臭系统,发酵过程中产生的废气统一收集处理后达标排放,完全满足常态化环保验收要求,不会对周边区域造成异味影响。相比条垛式自然发酵,槽式发酵的场地利用率更高,发酵周期更稳定,不受外界阴雨天气影响,能保障全年不间断生产。
腐熟后的猪粪物料进入后处理精细加工工段,先经过二次粉碎设备,将发酵过程中产生的少量结块物料再次打散,之后送入滚筒筛分机,筛除未完全分解的大杂质,得到粒度均匀的粉状有机肥半成品。这一环节的设备全部针对高湿猪粪物料做了防粘堵优化,筛网采用自清式结构,不会出现普通筛分设备常见的湿料粘网、堵孔问题,筛分效率稳定,不需要频繁停机清理维护。如果有定制配方需求,物料还可以送入卧式搅拌机,按需添加中微量元素、功能菌剂等成分,通过强制搅拌实现养分均匀混合,保障每一批次成品粉状肥的品质稳定统一。
成品包装环节,配置全自动定量粉剂包装秤,搭配自动缝包、输送设备,实现粉状有机肥的精准计量和快速装袋,整条生产线仅需3-5名操作人员即可完成全流程运维,大幅降低人工成本。这套年产10万吨猪粪粉剂有机肥生产线,相比同产能的颗粒肥生产线,省去了高能耗的造粒、烘干环节,整体能耗更低,长期运行成本更可控,非常适合依托大型猪场原料优势,就近实现粪污资源化转化的规模化生产场景。


业务咨询:156 3820 6333 邮箱:807586248@qq.com 地址:河南省郑州市荥阳市乔楼镇万山路313号
版权所有 郑州华强重工科技有限公司豫ICP备17043036号-31


